Как подобрать дисковую пилу
17.09.2026
Одна и та же дисковая пила на одном станке режет чисто и долго держит заточку, а на другом греется, уводит пропил и теряет напайки. Причина почти всегда в подборе: диаметр, число зубьев, толщина корпуса и углы заточки должны соответствовать станку, заготовке и состоянию древесины. Ниже — порядок подбора пилы для многопильного станка в семь шагов, с формулами и примером расчёта.
Перед расчётом выпишите из паспорта станка частоту вращения пильного вала и скорость подачи, замерьте расстояние от центра вала до стола и узнайте максимальную высоту заготовки.
Шаг 1. Диаметр пилы
Пила должна пройти заготовку насквозь и выйти над ней на высоту, в полтора раза большую высоты зуба. Тогда зубья выносят опил из пропила и не забиваются.
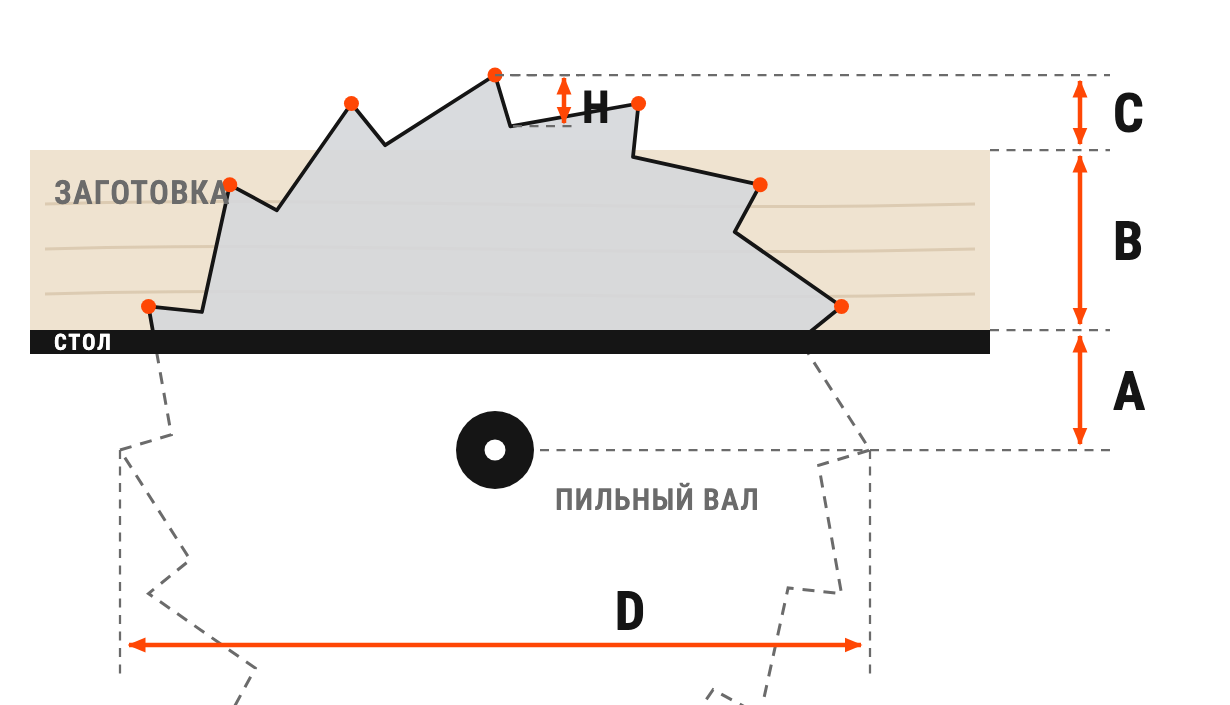
| Размер | Что это |
|---|---|
| A | расстояние от центра пильного вала до поверхности стола |
| B | высота заготовки — она же высота пропила |
| H | высота зуба: у разных типов пил от 25 до 50 мм |
| C | насколько зубья выходят над заготовкой |
| n | частота вращения пильного вала, об/мин |
Сначала находим выход зубьев, затем диаметр:
C = 1,5 × H
D = 2 × (A + B + C)
Результат округляем до ближайшего диаметра из каталога в большую сторону — так выход зубьев только увеличится. Затем проверяем скорость резания, то есть скорость, с которой зуб проходит древесину:
V = π × D × n / 60 000, м/с (D — в миллиметрах)
Рабочий диапазон — от 60 до 100 м/с. Ниже пила рвёт волокна и перегружается, выше — перегревается и может потерять устойчивость. Работа за пределами диапазона нарушает условия эксплуатации пилы.
Посадочное отверстие d пилы равно диаметру пильного вала станка — его берут из паспорта или замеряют.
Шаг 2. Фланец и внутренние ножи
Пилы для многопильных станков зажимаются фланцами, а ближе к центру корпуса у них стоят внутренние (зачистные) ножи. Ножи прорезают древесину в зоне, куда не достают зубья, — рядом с фланцем.
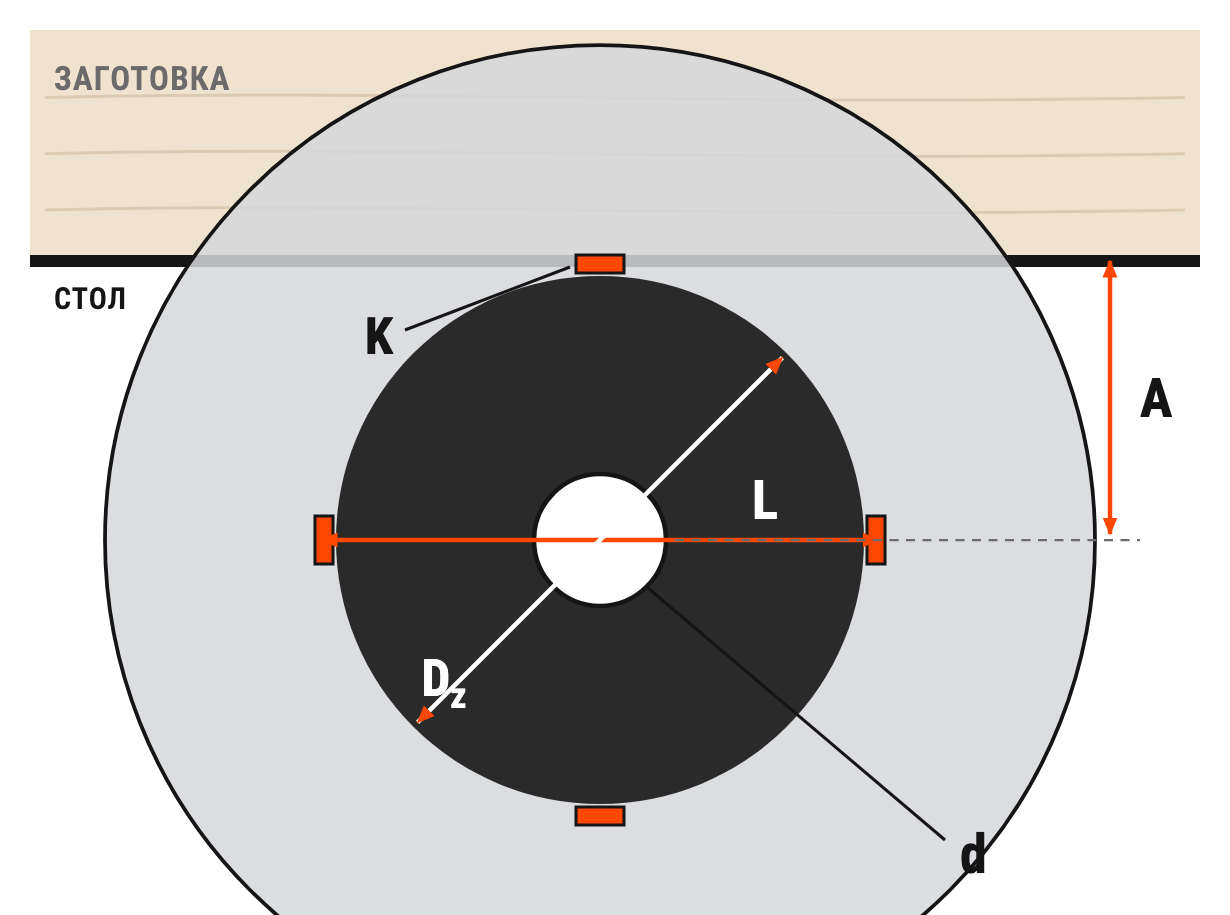
Фланец делают как можно больше: он держит корпус пилы и гасит вибрацию. Но между фланцем и столом нужен зазор, иначе туда набивается опил, трётся о древесину и греет пилу. Оптимальный диаметр фланца:
Dz = 2 × A − 20 мм
Фланец должен помещаться между ножами: по каталогу сравните Dz с расстоянием между внутренними ножами L. Условие — Dz < L.
Затем проверьте, где оказывается нож относительно стола, когда он проходит верхнюю точку.
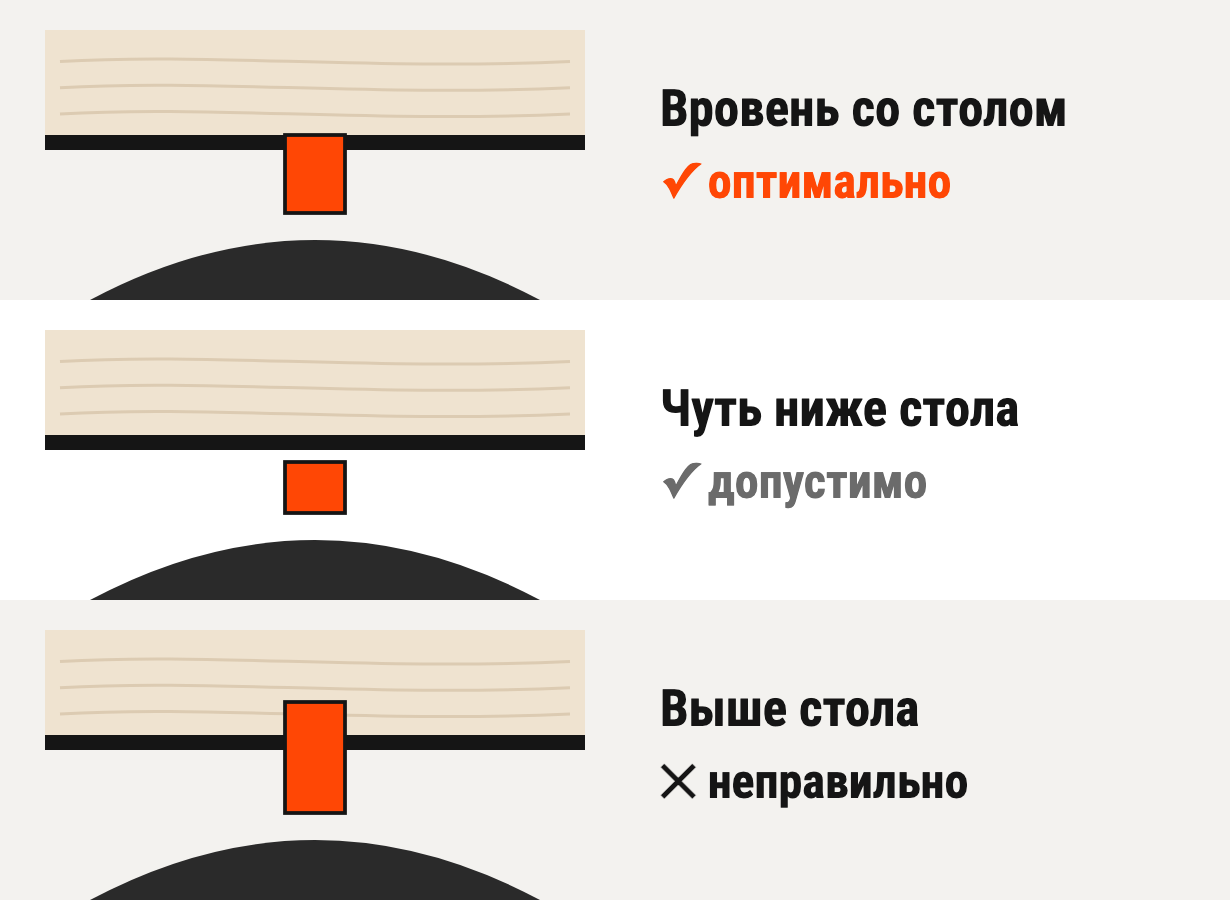
Дальше многое зависит от состояния древесины. Сырую летнюю сосну и мёрзлую или твёрдую древесину пилят с разными настройками: в шагах 3–6 базовые параметры из каталога сдвигают в ту или другую сторону.
Шаг 3. Число зубьев
Число зубьев считают от подачи на зуб — толщины слоя, который снимает каждый зуб:
Z = 1000 × Vs / (n × U)
где Vs — скорость подачи заготовки, м/мин (по паспорту станка, её ограничивает мощность двигателя), n — частота вращения вала, об/мин, U — подача на зуб, мм.
| Подача на зуб | Что происходит |
|---|---|
| меньше 0,2 мм | зуб не режет, а трёт: кромка быстро тупится, пила греется |
| около 0,2 мм | подходит для твёрдой и мёрзлой древесины |
| около 0,5 мм | подходит для мягкой древесины |
| больше 0,5 мм | перегружены корпус и напайки: пилу ведёт, напайки откалываются |
Выгоднее брать подачу на зуб как можно больше в пределах, допустимых для вашей древесины: зуб дольше остаётся острым. После округления числа зубьев пересчитайте U по той же формуле и убедитесь, что она осталась в диапазоне.
Последняя проверка — в пропиле всегда должен быть хотя бы один зуб. Для этого шаг зуба делают меньше высоты пропила:
t = π × D / Z, t < B
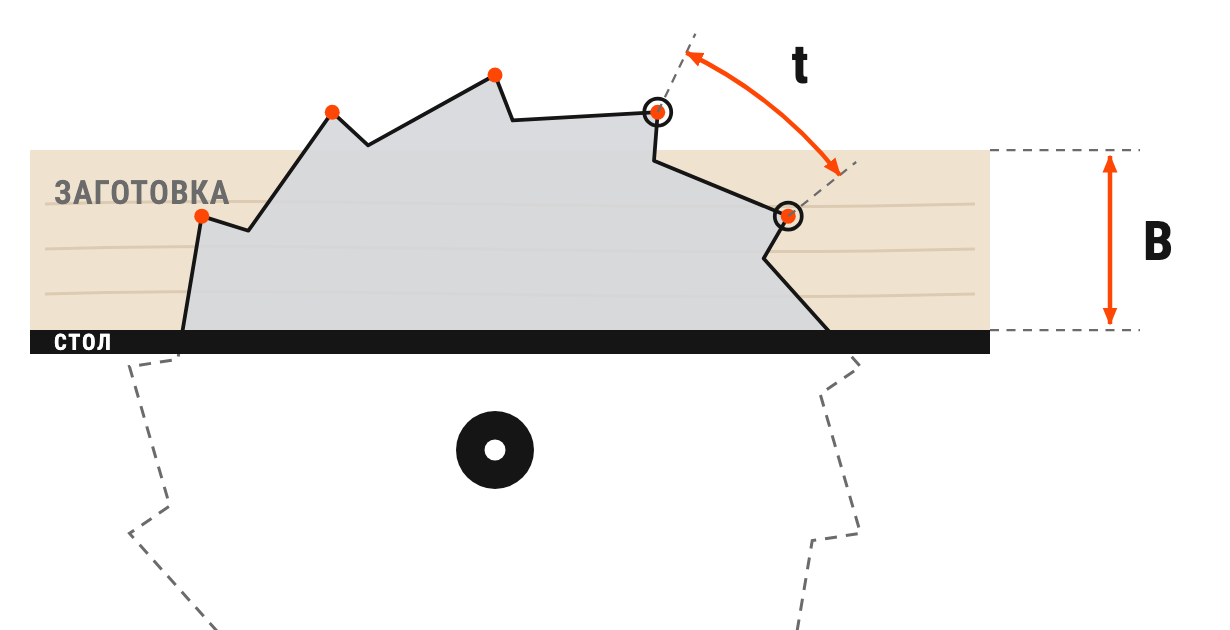
Если шаг получается больше высоты пропила, добавьте зубьев и снова проверьте подачу на зуб.
Шаг 4. Толщина корпуса
Базовую толщину корпуса берут из каталога по диаметру и числу зубьев. Тонкий корпус даёт узкий пропил и меньше опила, толстый — устойчивее в тяжёлых условиях. От базовой толщины отступают, когда условия явно лёгкие или явно тяжёлые:
| Условие | Корпус тоньше | Корпус толще |
|---|---|---|
| Древесина | мягкая | твёрдая |
| Подача на зуб | не выше середины диапазона | близко к 0,5 мм |
| Скорость резания | около 80 м/с | близко к 60 м/с |
| Станок и заточка | станок отлажен, пила остро заточена | есть биение и люфты |
Иногда без такой поправки пила просто не будет нормально работать — например, тонкий корпус на изношенном станке.
Шаг 5. Ширина напайки и пропил
Твердосплавная напайка шире корпуса, поэтому пропил получается шире пилы и корпус не трётся о древесину. Ширина напайки и есть ширина пропила. Выступ напайки за корпус с каждой стороны называют свесом:
s = (W − b) / 2
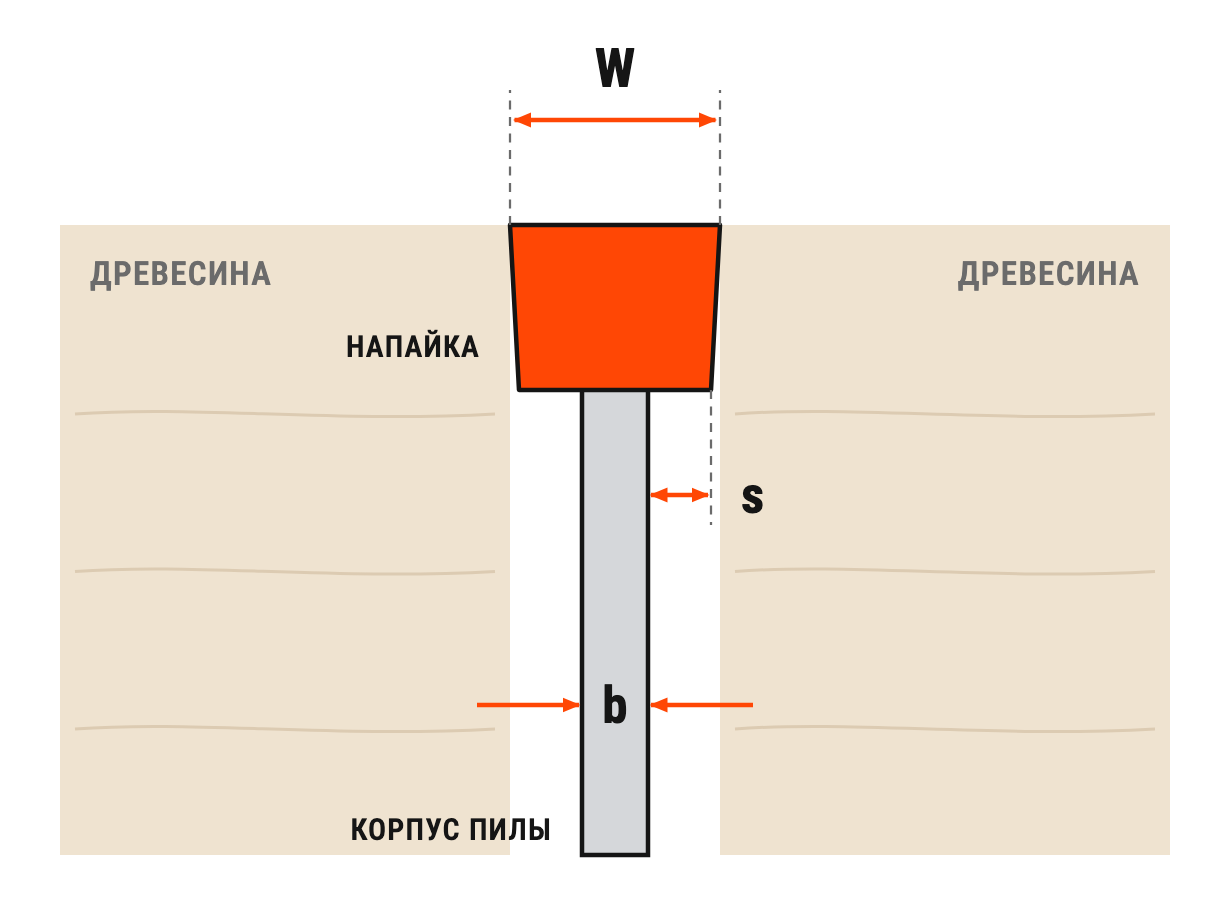
Базовую ширину напайки берут из каталога по диаметру и толщине корпуса. Свес делают минимальным, но таким, чтобы корпус не касался стенок пропила:
| Условие | Свес больше | Свес меньше |
|---|---|---|
| Древесина | мягкая | твёрдая |
| Станок | изношен, заготовку уводит | отлажен, заготовка идёт ровно, пила остро заточена |
Шаг 6. Углы заточки
Базовая геометрия зуба — передний угол γ 23° и задний угол α 12°. Передний угол можно изменить под древесину, но только при заказе пилы.
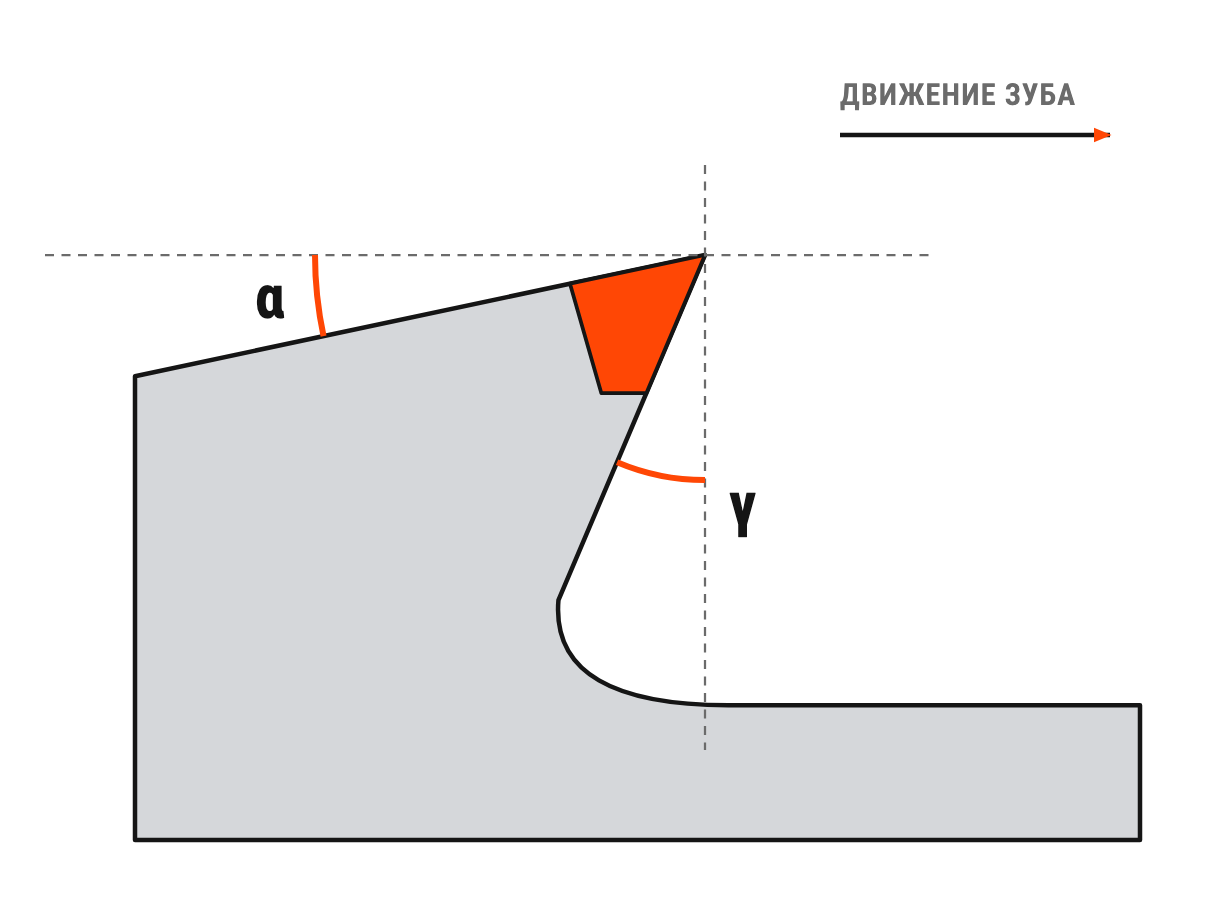
| Древесина | Передний угол |
|---|---|
| твёрдая, мёрзлая | уменьшить до 20° |
| обычная | 23° — базовый |
| мягкая | увеличить до 28° |
Угол заточки готовой пилы менять нельзя. Если нужен другой угол, закажите пилу с ним.
Шаг 7. Мощность двигателя
В конце проверяют, хватит ли мощности двигателя механизма резания. Её считают по режимам резания и сверяют с нормативами. На нагрузку влияют три параметра, связанные между собой:
- скорость подачи;
- высота пропила;
- число пил на валу.
Двигатель один, поэтому чем больше один из параметров, тем меньше должны быть два других. Если мощности не хватает, уменьшают скорость подачи, число пил или высоту пропила — и заново проверяют подачу на зуб из шага 3.
Пример расчёта
Подберём пилу для многопильного станка, на котором зимой распускают сосну, частично мёрзлую. Исходные данные станка: расстояние от центра вала до стола A = 80 мм, диаметр вала 50 мм, частота вращения n = 3000 об/мин, скорость подачи Vs = 10 м/мин, двигатель 45 кВт, на валу 5 пил, станок недавно отлажен. Высота заготовки B = 120 мм.
Шаг 1: диаметр
Берём пилу с высотой зуба H = 25 мм. Выход зубьев C = 1,5 × 25 = 37,5 мм. Диаметр D = 2 × (80 + 120 + 37,5) = 475 мм. Ближайший больший диаметр — 500 мм; с ним зубья выходят над заготовкой на 250 − 80 − 120 = 50 мм, это больше 37,5 мм.
Скорость резания: 3,14 × 500 × 3000 / 60 000 = 78,5 м/с — в диапазоне от 60 до 100 м/с. Посадочное отверстие — 50 мм, по диаметру вала.
Шаг 2: фланец и ножи
Диаметр фланца Dz = 2 × 80 − 20 = 140 мм. Расстояние между внутренними ножами у пилы 500 мм по каталогу — 160 мм: 140 < 160, фланец помещается. Ножи проходят в 160 / 2 = 80 мм от центра вала, ровно на высоте стола, — это оптимальное положение.
Шаг 3: число зубьев
Древесина мёрзлая, поэтому подачу на зуб берём ближе к нижней границе — 0,25 мм. Z = 1000 × 10 / (3000 × 0,25) = 13,3, округляем до 14 зубьев. Проверяем подачу: U = 1000 × 10 / (3000 × 14) = 0,24 мм — в диапазоне. Шаг зуба t = 3,14 × 500 / 14 = 112 мм, меньше высоты пропила 120 мм.
Шаг 4: корпус
Базовая толщина корпуса для такой пилы — 3,2 мм. Утончать корпус под мёрзлую древесину нельзя. Из условий для толстого корпуса совпадает только одно — твёрдая древесина, остальные говорят против: подача на зуб у нижней границы, а не у 0,5 мм, скорость резания близка к 80 м/с, станок отлажен. Одного условия мало, оставляем базовые 3,2 мм.
Шаг 5: напайка
Базовая ширина напайки — 4,6 мм, свес (4,6 − 3,2) / 2 = 0,7 мм. Древесина твёрдая, заготовка на этом станке идёт ровно — свес можно уменьшить. Берём напайку 4,4 мм: свес (4,4 − 3,2) / 2 = 0,6 мм, пропил 4,4 мм.
Шаг 6: углы
Для мёрзлой сосны заказываем передний угол 20° вместо 23°. Задний угол оставляем 12°.
Шаг 7: мощность
Требуемую мощность для пяти пил считаем по режимам резания с параметрами из итоговой таблицы — такой расчёт сделаем по вашей заявке. Если 45 кВт не хватит, первой снижаем скорость подачи и следим за подачей на зуб: при 9 м/мин она будет 1000 × 9 / (3000 × 14) = 0,21 мм — ещё в норме, а при 8 м/мин — 0,19 мм, уже ниже 0,2. Тогда вместо дальнейшего снижения подачи лучше поставить на вал меньше пил.
Итог
| Параметр | Значение |
|---|---|
| Диаметр D | 500 мм |
| Посадочное отверстие d | 50 мм |
| Ширина напайки W | 4,4 мм |
| Толщина корпуса b | 3,2 мм |
| Число зубьев Z | 14 |
| Передний угол γ | 20° |
| Задний угол α | 12° |
| Диаметр фланца Dz | 140 мм |
Не хотите считать сами? Оставьте заявку ниже и пришлите паспортные данные станка, высоту заготовки и породу древесины — рассчитаем пилу и предложим подходящую из каталога или под заказ. Пилы, которые есть в наличии, — в разделе «Дисковые пилы».
Оставьте заявку
Подберём пилы и инструмент под ваш станок и древесину. Менеджер свяжется с вами в рабочее время.